液压机选购全指南:从四柱到单柱,看懂结构、选对设备、用好机床
在金属成型、粉末压制、塑料制品、汽车零部件乃至五金冲压等制造环节中,液压机几乎是绕不开的核心装备。很多采购人员在询价时会发现,同样吨位的设备,报价能差出一大截,交货周期、机身重量、控制方式也各不相同。这背后的差异,往往来自结构形式、液压系统配置和制造工艺水平。本文结合滕州一带机床制造的产业实际,把液压机的分类、选型要点、日常维护和配套设备关系讲清楚,帮助正在选设备的朋友少走弯路。
液压机到底靠什么工作:原理与核心构成
液压机的基本原理并不复杂:以液压油为工作介质,通过液压泵产生高压油,经控制阀调节后进入主油缸,推动活塞或柱塞产生巨大压力,完成压制、拉伸、弯曲、冲裁、压装等工艺动作。相比机械压力机,液压机的优势在于压力与行程可调、保压性能好、工作平稳、噪声低,特别适合需要长时间保压或变压力成型的工况。
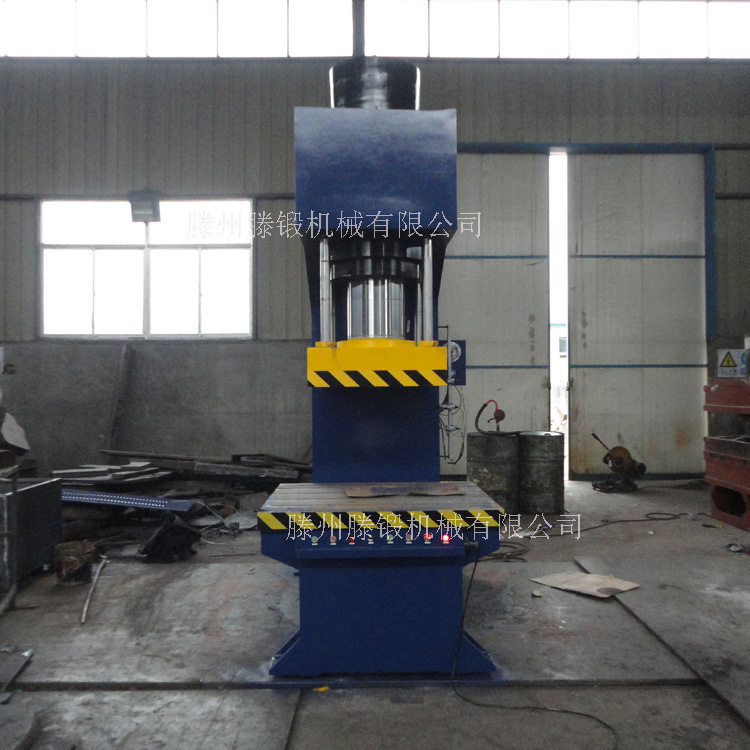
一台完整的液压机通常由以下几部分构成:
- 机身结构:三梁四柱式、单柱C型、框架式、龙门式等,决定刚性、操作空间和适用工艺。
- 主油缸与液压系统:包括油泵、阀组、油箱、管路、密封件,是设备动力的来源,也是故障高发区。
- 电气控制系统:继电器控制、PLC控制、触摸屏加比例伺服控制,决定操作便利性和工艺重复精度。
- 辅助装置:顶出缸、充液阀、冷却系统、安全光栅、滑块导向机构等。
理解这套构成,选购时就能抓住重点:机身看钢板厚度与焊接工艺,液压系统看泵阀品牌与管路布局,控制系统看是否支持多段压力与速度设定。
四柱液压机与单柱液压机:结构差异决定应用场景
在众多机型中,四柱液压机和单柱液压机是市场上最常见的两类,很多用户在这两者之间犹豫不决。
四柱液压机:刚性足、受力均匀
四柱液压机采用上横梁、滑块、下横梁加四根立柱的结构,受力对称,抗偏载能力强,适合压制面积较大、对平行度要求较高的工件。常见用途包括金属薄板拉伸、粉末冶金成型、复合材料压制、橡胶密封件硫化、电机定转子压装等。吨位从几十吨到上千吨都有,滕州液压机厂家在中大吨位四柱机型上配套经验较为丰富。
选购四柱液压机时,重点关注立柱材质与热处理、导套间隙、滑块下平面的平行度,以及是否配置充液阀实现快速下行。对于需要频繁换模的场合,还应确认是否预留顶出装置和模具安装T型槽。
单柱液压机:操作开放、适合单件与小批量
单柱液压机(也称C型液压机)机身呈开放式,三面可操作,装卸工件方便,视野好,特别适合轴类零件压装、轴承压入、型材校直、板材折弯等工序。它的刚性不如四柱结构,因此更适合中小吨位、单工位作业。对于维修车间、装配线旁的小型压装任务,单柱液压机往往是性价比更高的选择。
需要注意的是,单柱结构在满负荷工作时机身会有微小变形,若工艺对垂直度要求极高,应优先考虑四柱或框架式机型。
液压冲床与液压机的关系:别把两者混为一谈
不少用户在询价时会把液压冲床和液压机当作同一类设备。实际上,液压冲床可以理解为以冲裁、落料、冲孔为主要工艺目标的液压设备,强调快速下行、快速回程和较高的行程次数;而通用液压机更侧重压制、拉伸和保压。两者在液压系统流量配置、滑块速度和缓冲设计上有明显区别。
如果生产任务以薄板冲孔、落料为主,且节拍要求较高,应选择专门的液压冲床或高速液压冲床;如果工艺包含拉伸、压装、保压等复合动作,则通用液压机加装相应模具更为合适。明确工艺目标,是避免设备买回来"不够用"或"用不上"的前提。
选型五步法:吨位、台面、速度、控制、配套
液压机选型并不是吨位越大越好,过大的吨位意味着更高的能耗和采购成本。建议按以下顺序逐项确认:
- 第一步,确定工艺与吨位:根据材料抗拉强度、冲裁周长或压制面积估算所需压力,并预留20%至30%的余量。拉伸工艺还需考虑压边力。
- 第二步,确认工作台面与开口尺寸:台面必须能容纳最大模具,滑块行程和开口高度要满足取放工件的要求。
- 第三步,核算速度与节拍:空程下行速度、压制速度、回程速度直接影响产能,多工位或流水线作业尤其要核算。
- 第四步,选择控制方式:简单压装可选继电器或基础PLC控制;需要多段压力、多段速度、配方存储的,建议选择触摸屏加PLC,必要时配比例阀。
- 第五步,落实配套与售后:确认模具接口、顶出方式、安全防护配置,以及厂家能否提供安装调试和备件供应。
在这五步中,吨位和控制方式最容易出现"选高浪费、选低不够"的情况,建议把工艺参数整理成清单,与液压机厂家技术人员逐项核对。
液压机日常维护:密封件、油液与温升是三大关键
液压机的寿命很大程度上取决于日常维护。实际使用中,绝大多数故障集中在液压系统,而液压系统的问题又大多与油液清洁度和温度有关。
- 油液管理:定期检测液压油的清洁度与含水量,按周期更换滤芯。油液污染会加速阀芯磨损,导致压力不稳、动作迟滞。
- 密封件检查:主油缸密封老化会出现保压掉压、外泄漏,发现渗油应及时更换,避免拉伤缸筒。
- 温升控制:连续工作时油温建议控制在合理区间,超过范围应检查冷却器或增加散热能力,高温会加速油液劣化。
- 机身与导向:定期检查立柱润滑、导套间隙和滑块平行度,避免长期偏载造成精度下降。
- 电气与安全:校验压力表、限位开关、安全光栅,确保急停与双手操作装置可靠。
建立点检记录表,把油位、油温、压力、泄漏情况按班次记录,能把很多突发停机提前化解。
液压机与带锯床、机床配件的产线协同
在金属加工车间,液压机很少孤立存在。下料环节常用金属带锯床、卧式带锯床完成棒料、型材的定长切割,切割质量直接影响后续压制和压装的精度;弓锯床则适合小批量、大截面材料的切断。带锯床价格跨度较大,与锯切能力、锯条张紧方式、液压夹紧配置相关,选购时不能只看报价。
此外,机床配件如液压夹具、模具、顶出装置、密封件、油缸等,也直接影响整线稳定性。建议在同一区域配套采购液压机、金属锯床与关键配件,便于统一技术接口和售后响应。滕州作为机床制造聚集地,液压机厂家与锯床厂家配套齐全,用户在考察时可以顺带对比下料设备与成型设备的工艺衔接。
采购液压机时的常见误区
结合一线询价经验,有几个误区值得提醒:
- 只看吨位不看结构:同样200吨,四柱与单柱的刚性、适用工艺差别很大。
- 忽视液压件品牌:泵、阀、密封件的品牌与等级,直接决定故障率和维护成本。
- 忽略模具接口:设备买回来发现模具装不上、顶出位置不对,返工代价高。
- 不核算能耗:大吨位设备长期空载运行,电费支出不容小觑,变量泵或伺服系统能明显降低能耗。
- 轻视安装基础:液压机自重较大,地基不平会导致机身受力不均,影响精度和寿命。
结语
液压机的选型,本质上是把工艺需求翻译成设备参数的过程。四柱液压机胜在刚性与受力均匀,单柱液压机胜在操作开放与灵活,液压冲床则专注冲裁节拍。把吨位、台面、速度、控制、配套五个维度逐一落实,再配合规范的油液与密封件维护,设备才能真正发挥价值。对于正在规划产线的制造企业,建议把液压机与金属带锯床、机床配件作为一个整体来考虑,让下料、成型、压装各环节的精度和节拍彼此匹配,产线效率才能稳步提升。